


Повний посібник зі встановлення електрозварних фітингів
May 15, 2026
Залишити повідомлення
Конструкція електричних зварювальних трубних фітингів є одним із найнадійніших методів з’єднання пластикових трубопровідних систем, таких як поліетиленові (ПЕ) та каркасні пластикові композитні труби зі сталевої сітки. Використовує електромуфтзварювальний апаратдля нагрівання резистивного дроту всередині фітингів труб, викликаючи плавлення пластику на поверхні контакту фітингів труб і матеріалів труби, таким чином досягаючи надійного з’єднання та утворюючи герметичне з’єднання без витоків.
Однак електричне зварювання плавленням має надзвичайно високі вимоги до робочого середовища, обробки матеріалу труби та налаштування параметрів. Незначна помилка може призвести до «помилкового зварювання» або «переварювання», що потенційно може спричинити величезну загрозу безпеці для проекту.
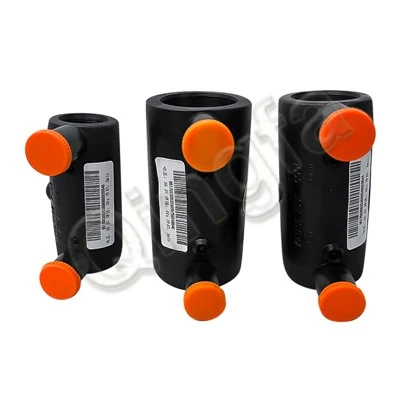
Фітинги для електромуфтових труб, що постачаються компанією Zhejiang Qingfa Pipe Industry Technology Company
Фітинги для електромуфтових труб (муфти, коліна, трійники, редуктори тощо), які ми постачаємо, сумісні з поліетиленовими водопровідними трубами, поліетиленовими газовими трубами та композитними трубами зі сталевої сітки. Основні параметри такі:
Діапазон специфікацій: від dn50 до dn1600, що охоплює всю серію
Дріт опору: високоякісний сталевий дріт з мідним покриттям зі стабільним значенням опору та рівномірним нагріванням при зварюванні
Оглядові отвори: вбудовані пружинного або плунжерного типу, автоматично виступають після повного злиття, інтуїтивно зрозумілі та надійні
Система штрих-кодів: кожен фітинг поставляється з унікальним зварювальним штрих-кодом. Сканування штрих-коду автоматично збігає параметри, виключаючи людські помилки.
Повні етапи будівництва електромуфтових трубних фітингів
Перевірки перед будівництвом
1. До будівництва
перевірте специфікації: матеріали труб і фітингів (PE100/серцевина зі сталевої сітки), ступінь тиску, номінальний діаметр (dn) іSDRряди повинні бути послідовними.
Перевірка фітингів труб: зовнішній вигляд фітингів труб не повинен мати пошкоджень, мідний дріт не має бути окисленим, штрих-код має бути чітким і читатися; на пружині оглядового отвору не повинно бути іржі.
Вплив температури навколишнього середовища:
коли температура навколишнього середовища нижча за 5 градусів, перед зварюванням слід провести попереднє нагрівання труб і фітингів. Температура попереднього нагрівання зазвичай контролюється на рівні 20-30 градусів. Для попереднього нагрівання можна використовувати електричні нагрівальні смуги, ізоляційні навіси або вентилятори теплого повітря. Якщо температура навколишнього середовища нижче -5 градусів або вище 45 градусів, вологість > 90 % і швидкість вітру > 8 м/с, необхідно встановити укриття від вітру, ізоляційний навіс або інші заходи для контролю температури.
Зварювання на відкритому повітрі в дощову або снігову погоду категорично заборонено.
Обробка та різання трубного матеріалу
2. Обробка матеріалу труби (ключовий етап) Різання: використовуйте планетарну машину для різання або спеціальний обертовий різак, щоб переконатися, що торець труби перпендикулярний, з відхиленням перпендикулярності менше або дорівнює 0,5 мм. Не ріжте навмання ручною пилкою.
Очищення: перед будівництвом матеріал труби та фітинги труб необхідно ретельно очистити, щоб видалити з поверхні такі домішки, як масло, пил і волога. Використовуйте спеціальний засіб для чищення та протріть чистою тканиною.
Очищення оксидного шару:
Використовуйте скребок або кутову шліфувальну машину (зі спеціальною скребковою головкою), щоб видалити шар оксиду із зовнішньої поверхні матеріалу труби на глибину від 0,1 до 0,2 мм. Поверхня повинна бути гладкою.
Довжина скребка повинна бути на 10-15 мм більшою за глибину розтруба фітинга труби, щоб гарантувати відсутність шару оксиду на всій площі розтруба.
Вторинне очищення: після скребка протріть ізопропіловим спиртом, щоб переконатися, що немає пилу чи масляних плям. Не торкайтеся руками після очищення.
Розмітка та глибина вставки
3. Розмітка та вставка
Глибина введення розмітки: Глибина введення має бути не менше глибини розмітки розтруба фітинга (зазвичай довжина труби мінус 5 мм). Використовуйте маркер, щоб намалювати кругову лінію на матеріалі труби.
Вставлення: вставте фітинг для електричної зварювальної труби в матеріал труби до лінії розмітки, зберігаючи концентричність труби та фітинга та уникаючи ексцентриситету (ексцентриситет менше або дорівнює 0,3 мм). Для перевірки глибини введення та концентричності можна використовувати спеціальні вимірювальні інструменти.
Фіксація: для трубних фітингів великого діаметру (dn більше або дорівнює 315) під час зварювання обидва кінці матеріалу труби повинні бути закріплені за допомогою кріплень або прокладок, щоб запобігти відхиленню вставки або зміщенню, спричиненому тепловим розширенням під час зварювання.
Параметри зварювання: сканування та автоматичний режим
4. Параметри зварювання
Сканування та автоматичний режим (рекомендовано): Використовуйте електричний зварювальний апарат для сканування штрих-коду фітинга труби, і зварювальний апарат автоматично зчитує такі параметри, як зварювальна напруга, час увімкнення та час охолодження.
Режим ручного введення: якщо штрих-код відсутній або штрих-код пошкоджений, параметри необхідно ввести вручну відповідно до технічної інструкції, наданої виробником. Приклад (тільки для довідки, на основі фактичного фітинга труби):
Dn110 PE електричний зварювальний трубний фітинг: зварювальна напруга приблизно 39,5 В, час зварювання приблизно 120-150 секунд; dn250 SDR11 PE труба: напруга 39,5 В, час 118 секунд, охолодження 600 секунд
Деякі армовані сталевими сітками трубні фітинги: напруга 17 В, час 160 секунд
З’єднувальний електрод: Міцно затисніть затискач вихідної лінії зварювального апарату на клемі фітинга труби та не послаблюйте його.
Почати зварювання: Після підтвердження параметрів розпочніть зварювання. Під час процесу зварювання не рухайте зварювальний апарат, матеріал труби та не торкайтеся з’єднання.
Моніторинг під час процесу зварювання
5. Моніторинг під час процесу зварювання
Під час процесу зварювання зверніть увагу на те, чи параметри дисплея зварювального апарату залишаються стабільними. Для деяких трубних фітингів спостерігайте за рівномірністю температури поверхні.
У разі виявлення будь-яких несправностей (наприклад, раптова зміна струму, дим, що виходить із фітинга труби тощо), негайно припиніть зварювання та з’ясуйте причину.
6. Охолодження
Після того, як зварювальний процес завершено, як вказує зварювальний апарат, починається зворотний відлік охолодження. Час охолодження залежить від розміру трубної арматури: Трубопровідна арматура малого діаметру (dn менше або дорівнює 110): час охолодження становить приблизно 10-15 хвилин.
Середній діаметр (dn 200): Час охолодження може зайняти від 20 до 30 хвилин.
Великий діаметр (dn більше або дорівнює 315): час охолодження зазвичай більше або дорівнює 40 хвилинам. У період охолодження категорично забороняється рухати матеріал труби, застосовувати силу або торкатися з'єднання. Примусове охолодження водою не допускається.
Візуальний огляд після зварювання
7. Візуальний огляд
Після зварювання фітингів електромуфтових труб необхідно провести візуальний огляд:
Перевірте оглядові отвори: висота циліндричного виступу має бути більше або дорівнювати 10 мм (або значення, указане виробником). Якщо виступу немає або виступ не є очевидним, це вважається невдалим зварюванням і потребує розрізання та повторного зварювання.
Перевірте наявність будь-яких дефектів, таких як бульбашки, тріщини або деформація в зоні зварювання.
Ділянки з незначними дефектами можна обробити методами ремонту (наприклад, повторне зварювання термопістолетом), але робити це потрібно з обережністю; якщо дефекти серйозні (наприклад, очевидні тріщини, великі ділянки бульбашок), їх необхідно вирізати та повторно заварити.
Дерев’яним молотком обережно постукайте по арматурній частині корпусу труби. Чистий звук свідчить про кваліфікацію; глухий звук може свідчити про незавершене зварювання.
Випробування тиском після будівництва
8. Випробування тиском (після будівництва) Після завершення будівництва необхідно провести випробування тиском на з’єднувальних частинах з’єднань з електричним запобіжником, щоб забезпечити безпеку та надійність системи трубопроводу.
Випробувальний тиск: як правило, він у 1,5 рази перевищує робочий тиск трубопроводу.
Час витримки під тиском: не менше 10-15 хвилин.
Судження: якщо немає витоку на зварювальних частинах і навколо трубопровідної арматури, він вважається кваліфікованим. Якщо є витік, необхідно скинути тиск, дослідити причину, відремонтувати або повторно зварити, а потім знову провести тест.
Пов'язане читання
Потрібен зварювальний апарат, на який можна покластися?
Компанія Zhejiang Qingfa Pipe Technology Co., Ltdз 1999 року займається виробництвом поліетиленової арматури, що охоплює 65 сімейств продуктів від dn20 до dn1200 сСертифікація ISO 9001, ISO 14001 та ISO 45001, схвалення ECM та власна лабораторія, акредитована CNAS. Надішліть нам свою специфікацію, і наша команда повернеться з пропозицією та тестовою документацією, яка потрібна вашому проекту.
Послати повідомлення